


Энергосберегающая непрерывная литейная машина CCM для металла, легкая для обслуживания, стабильная
Контактное лицо : furnacess
Номер телефона : +8617733330123
Что такое? : +8617733330123
| Количество мин заказа : | Подлежит обсуждению | Цена : | negotiable |
|---|---|---|---|
| Упаковывая детали : | Картон, поддоны, деревянный корпус или в соответствии с требованиями заказчика | Время доставки : | 30 рабочих дней |
| Условия оплаты : | 30% депозита + 70% T/T перед отправкой | Поставка способности : | 20 комплектов в месяц |
| Место происхождения: | Китай | Фирменное наименование: | OEM |
|---|---|---|---|
| Сертификация: | CE Certification | Номер модели: | OEM |
|
Подробная информация |
|||
| ключевое слово: | Машина для непрерывного литья CCM | Гарантия: | 1 год |
|---|---|---|---|
| Преимущества: | механизации и автоматизации. | Состояние: | Новый |
| сертификат: | ISO9001 | Сокращенное название: | CCDR |
| Выделить: | Машина непрерывного литья,алюминиевая машина непрерывного литья |
||
Характер продукции
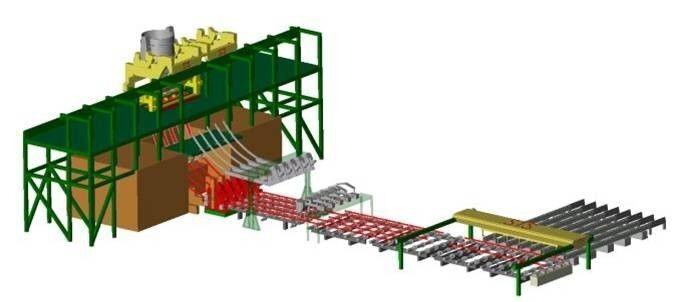
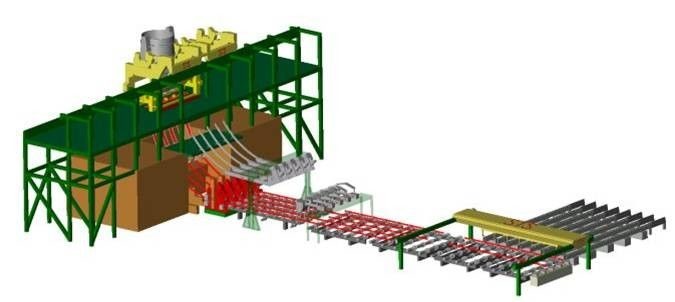
CCM - Машина непрерывной разливки
Введение:
Непрерывная литьевая прокатка (CCDR) - это процесс прокатки стали, при котором жидкая сталь заливается в машину непрерывной разливки для получения заготовки (называемой заготовкой непрерывной разливки), затем, без охлаждения, после выдержки в печи для подогрева в течение определенного времени, заготовка непрерывной разливки непосредственно прокатывается в горячем непрерывном прокатном стане. В соответствии со спецификациями продукции и требованиями процесса непрерывной литьевой прокатки подготовлены следующие производственные линии. Линия имеет короткую компоновку, компактную компоновку, плавный процесс и низкую себестоимость!
Технологическая схема
Металлолом - среднечастотная плавка - непрерывная разливка - черновая прокатка (трехвалковая челночная прокатка) - гидравлическая отрезная головка - пневматическая отрезка хвоста - блок непрерывной прокатки - охлаждение - резка по длине - сбор и упаковка - контроль - листинг - хранение
1. Жидкая сталь, нагретая до расплавленного состояния, загружается в сталеразливочный ковш и поднимается краном (мостовым краном) на верхнюю часть машины непрерывной разливки;
2. Жидкая сталь в сталеразливочном ковше впрыскивается в машину непрерывной разливки для непрерывной разливки, и заготовка непрерывной разливки вытягивается из нижней части машины непрерывной разливки;
3. С помощью летучих ножниц разрезать заготовку непрерывной разливки по длине и отправить ее в туннельную печь для подогрева;
4. Заготовка непрерывной разливки медленно продвигается в туннельной печи для подогрева, чтобы обеспечить равномерную и постоянную температуру заготовки непрерывной разливки; (Примечание: длина туннельной печи для подогрева обычно составляет от 100 до 200 метров или даже больше, до 250 м)
5. Заготовка непрерывной разливки выходит с другого конца туннельной печи для подогрева, а затем поступает в горячекатаный стан для прокатки;
6. Сталь после прокатки поступает в секцию водяного охлаждения для ламинарного охлаждения;
7. Сталь после ламинарного охлаждения поступает в моталку для намотки;
8. Сталь, прокатанная в рулон, транспортируется краном на склад готовой продукции для хранения.
Непрерывная литьевая прокатка (CCDR) - это процесс прокатки стали, при котором жидкая сталь заливается в машину непрерывной разливки для получения заготовки (называемой заготовкой непрерывной разливки), затем, без охлаждения, после выдержки в печи для подогрева в течение определенного времени, заготовка непрерывной разливки непосредственно прокатывается в горячем непрерывном прокатном стане. Этот процесс тонко сочетает в себе два процесса: литье и прокатку. По сравнению с традиционным методом, когда сначала отливают заготовку и нагревают ее в нагревательной печи, процесс прокатки упрощается, улучшаются условия работы, увеличивается выход металла. Это экономит энергию, улучшает качество заготовки непрерывной разливки и облегчает преимущества механизации и автоматизации.
Обзор машины непрерывной разливки
Производственный процесс непрерывной разливки высокотемпературной расплавленной стали в заготовку, имеющую определенную форму поперечного сечения и определенные спецификации размера, называется непрерывной разливкой стали.
Оборудование, необходимое для завершения этого процесса, называется установкой непрерывной разливки. Электромеханическая и гидравлическая интеграция оборудования для литья стали, оборудование корпуса машины непрерывной разливки, оборудование зоны резки, оборудование для сбора и транспортировки имитационной заготовки составляют основную часть оборудования для непрерывной разливки стали, которое обычно называют машиной непрерывной разливки.
Состав машины непрерывной разливки
Основные части: вибростол, кристаллизатор, натяжной выравниватель, гибкая (жесткая) тяга имитационной заготовки, пандус, конвейерный путь, склад для хранения стали, электронное управление преобразованием частоты Siemens, насосная станция и т. д. Разумный дизайн, меньшие инвестиции, эффективный, экономия материалов и площади цеха, машина непрерывной разливки является идеальным вспомогательным оборудованием для малых и средних сталелитейных заводов.
Дуговая машина непрерывной разливки использует многовалковую передачу для рассеивания натяжения и использует непрерывное выпрямление, чтобы минимизировать скорость деформации между поверхностью и двухфазной областью заготовки. Натяжная рама, ролик и посадочное место подшипника выполнены в форме внутреннего охлаждения. Это выгодно для улучшения качества заготовки и продления срока службы оборудования. Стальная труба кристаллизатора машины непрерывной разливки изогнута, а внутренняя стенка обработана твердым хромом для увеличения срока службы. После того, как жидкая сталь затвердевает в кристаллизаторе, она регулируется одним или двумя этапами охлаждающей воды и распыляется вдоль изогнутой траектории. Затем она поступает в выпрямительную машину и разрезается по длине после полного затвердевания.
Введение в прокатный стан: Прокатный стан - это оборудование для реализации процесса прокатки металла. Он относится к оборудованию, которое завершает весь процесс прокатного производства, включая основное оборудование, вспомогательное оборудование, подъемно-транспортное оборудование и вспомогательное оборудование. Однако так называемые прокатные станы часто называют только основным оборудованием. Рабочая рама состоит из валка, подшипника валка, направляющей прокатного стана, станины, опоры рельса, устройства регулировки валка, устройства балансировки верхнего валка и устройства смены валка.
Принципы проектирования:
Основываясь на принципах практической технологии, передового процесса, надежного оборудования и разумной экономики, мы в полной мере используем отечественное зрелое и надежное технологическое оборудование, чтобы сэкономить инвестиции и сократить период строительства.
Насколько это возможно, в компоновке процесса и выборе оборудования мы можем производить как можно больше сортов и спецификаций;
Придерживаться принципа качества прежде всего, чтобы качество продукции соответствовало требованиям пользователей, соблюдая при этом соответствующие национальные стандарты.
Впишите ваше сообщение
| Shenzhen LuoX Electric Co., Ltd. |
| No.87, парк молодости пионерский, Пекин |
| 86-551-00000000 |
| domain-404883@furnacess.com |