


Hot Metal CCM Gietmachine Slab Billet
Contact Persoon : furnacess
Telefoonnummer : +8617733330123
WatAPP : +8617733330123
| Minimum Order Quantity : | Negotiable | Prijs : | negotiable |
|---|---|---|---|
| Packaging Details : | Carton, pallet, wooden case or according to customer's package requirements | Delivery Time : | 30 working days |
| Payment Terms : | 30% deposit + 70% T/T before shipping | Supply Ability : | 20 sets per month |
| Place of Origin: | CHINA | Merknaam: | OEM |
|---|---|---|---|
| Certificering: | CE Certification | Model Number: | OEM |
|
Gedetailleerde informatie |
|||
| Warranty: | 1 Year | Certificate: | ISO9001 |
|---|---|---|---|
| advantages: | mechanization and automation. | Abbreviation: | CCDR |
| Condition: | New | Key word: | CCM Continuous Casting Machine |
| Markeren: | Ononderbroken Afgietselmachine,Stijgende Ononderbroken Afgietselmachine |
||
Productomschrijving
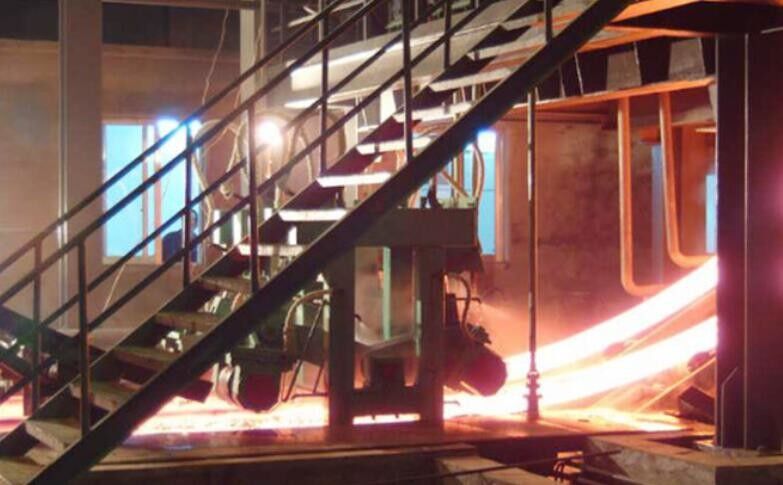
Energiebesparende CCM Continu Gietmachine Gemakkelijk te Onderhouden
Ontwerpprincipes:
Gebaseerd op de principes van praktische technologie, geavanceerde processen, betrouwbare apparatuur en redelijke economie, passen we binnenlandse volwassen en betrouwbare procesapparatuur volledig toe om investeringen te besparen en de bouwtijd te verkorten.
Voor zover mogelijk in de procesindeling en de selectie van apparatuur, kunnen we zoveel mogelijk variëteiten en specificaties produceren;
Vasthouden aan het principe van kwaliteit eerst, zodat de productkwaliteit voldoet aan de eisen van de gebruikers en tegelijkertijd voldoet aan de relevante nationale normen.
Inleiding:
Continu gieten direct walsen (CCDR) is een staalwals proces waarbij vloeibaar staal in een continu gietmachine wordt gegoten om een blok te gieten (een continu gietblok genoemd), vervolgens, zonder afkoeling, na een bepaalde tijd in een weekoven te hebben gehouden, wordt het CC-blok direct gewalst in een hete continu walsmachine. Afhankelijk van de productspecificaties en de eisen van het continu gieten direct walsen, worden de volgende productielijnen voorbereid. De lijn heeft een korte flow-indeling, compacte indeling, soepel proces en lage productiekosten!
Processtroom
Staalafval - middelfrequente smelting - continu gieten - ruw walsen (drie-rol shuttle walsen) - hydraulische kopafsnijding - pneumatische staartafsnijding - continu walsunit - koeling - op lengte snijden - verzamelen en verpakken - inspectie - notering - opslag
1. Het vloeibare staal, verwarmd tot een gesmolten toestand, wordt in een staallepel geladen en door een kraan (brugkraan) naar de bovenkant van de continu gietmachine getild;
2. Het vloeibare staal in de staallepel wordt in de continu gietmachine geïnjecteerd voor continu gieten en het continu gietblok wordt uit het onderste deel van de continu gietmachine getrokken;
3. Met behulp van een vliegende schaar wordt het continu gietblok op lengte gesneden en naar de tunnelweekoven gestuurd;
4. Het continu gietblok beweegt langzaam in de tunnelweekoven om ervoor te zorgen dat de temperatuur van het continu gietblok uniform en constant is; (Opmerking: de lengte van de tunnelweekoven is meestal tussen 100-200 meter, of zelfs langer tot 250 m)
5. Het continu gietblok komt uit het andere uiteinde van de tunnelweekoven en gaat vervolgens de warmwalsmachine in om te walsen;
6. Het staal na het walsen komt in het waterkoelgedeelte voor lamellaire koeling;
7. Het staal na lamellaire koeling komt de haspel in om op te rollen;
8. Het staal dat in een rolvorm is gewalst, wordt door de kraan naar het magazijn voor afgewerkte producten getransporteerd voor opslag.
Overzicht van de continu gietmachine
Het productieproces van continu gieten van hoogtemperatuur gesmolten staal in een blok met een bepaalde doorsnede en een bepaalde maat specificatie wordt continu staalgieten genoemd.
De apparatuur die nodig is om dit proces te voltooien, wordt een continu gietfabriek genoemd. De elektromechanische en hydraulische integratie van de staalgietapparatuur, de continu gietmachine-lichaamsapparatuur, de snijgedeelte-apparatuur, de dummy-bar verzamel- en transportapparatuur vormen het kernonderdeel van de continu staalgietapparatuur, die gewoonlijk de continu gietmachine wordt genoemd.
Samenstelling van de continu gietmachine
Belangrijkste onderdelen: triltafel, kristallisator, spantrekker, flexibele (harde) dummy-bar tractie, helling, transportbaan, duwstaal opslag, Siemens frequentieomzetting elektronische besturing, pompstation, etc., Redelijk ontwerp, minder investeringen, effectief, besparing van materialen en werkplaatsvloeroppervlakte, de continu gietmachine is een ideale ondersteunende apparatuur voor kleine en middelgrote staalfabrieken.
De boogvormige continu gietmachine maakt gebruik van multi-roller transmissie om de spanning te verdelen en maakt gebruik van continu rechttrekken, om de vervormingssnelheid tussen het oppervlak en de twee fasen van het blok te minimaliseren. Het spankader, de rol en de lagerzitting zijn allemaal in de vorm van interne koeling. Het is gunstig om de kwaliteit van het blok te verbeteren en de levensduur van de apparatuur te verlengen. De kristallisator stalen buis van de continu gietmachine is gebogen en de binnenwand is behandeld met hard chroom om de levensduur te verlengen. Nadat het vloeibare staal in de kristallisator is gecrusteerd, wordt het gereguleerd door een of twee fasen van koelwater en wordt het langs de gebogen baan besproeid. Vervolgens komt het de rechttrekker binnen en snijdt het op lengte na volledige stolling.
Introductie van de walsmachine: De walsmachine is de apparatuur om het metaalwals proces te realiseren. Het verwijst naar de apparatuur die het hele proces van walsen voltooit, inclusief hoofdapparatuur, hulpapparatuur, hef- en transportapparatuur en nevenapparatuur. De zogenaamde walsmachines worden echter vaak alleen aangeduid als de hoofdapparatuur. Het werkframe is samengesteld uit rol, rollager, walsmachinegeleiding, rek, railzitting, rolverstelapparaat, top-rol-balansopstelling en rolwisselapparaat.
Ga Uw Bericht in
| Shenzhen LuoX Electric Co., Ltd. |
| No.87, het Park van de de Jeugdpionier, Peking |
| 86-551-00000000 |
| domain-404883@furnacess.com |