

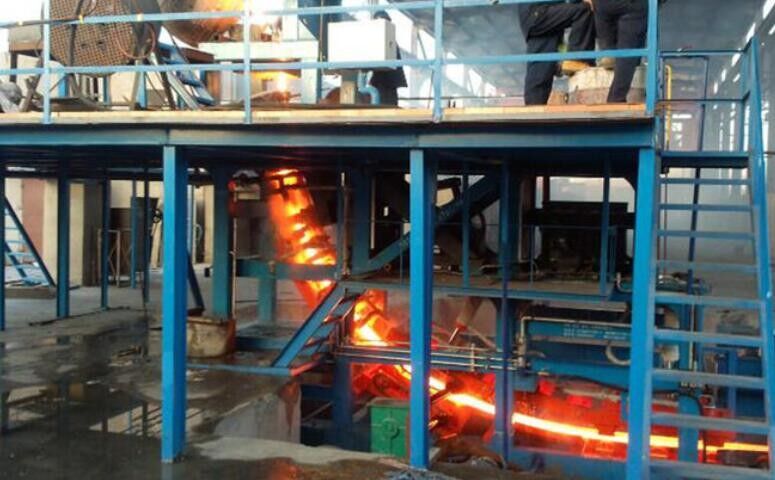

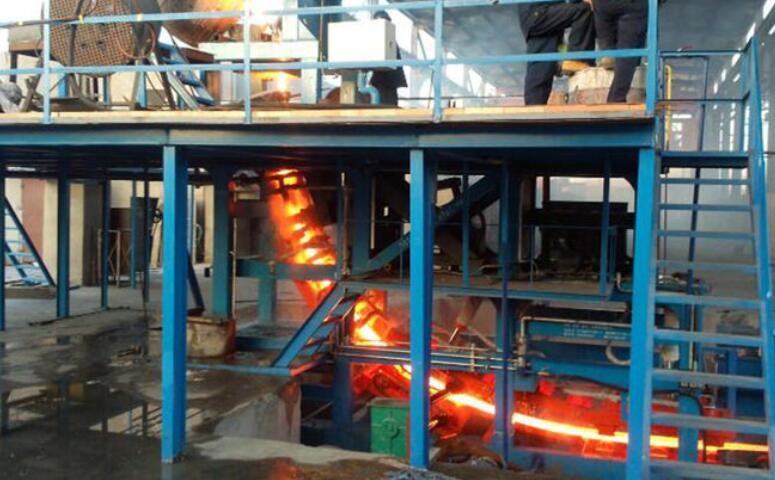
省エネ連続CCM金属鋳造機 メンテナンスが容易で安定
担当者 : furnacess
電話番号 : +8617733330123
WhatsAPPについて : +8617733330123
| Minimum Order Quantity : | Negotiable | 価格 : | negotiable |
|---|---|---|---|
| Packaging Details : | Carton, pallet, wooden case or according to customer's package requirements | Delivery Time : | 30 working days |
| Payment Terms : | 30% deposit + 70% T/T before shipping | Supply Ability : | 20 sets per month |
| Place of Origin: | CHINA | ブランド名: | OEM |
|---|---|---|---|
| 証明: | CE Certification | Model Number: | OEM |
|
詳細情報 |
|||
| Key word: | CCM Continuous Casting Machine | Abbreviation: | CCDR |
|---|---|---|---|
| advantages: | mechanization and automation. | Certificate: | ISO9001 |
| Warranty: | 1 Year | Condition: | New |
| ハイライト: | アルミニウム連続鋳造機,上向きの連続鋳造機械 |
||
製品の説明
ローリング・マシーン導入:ローリング機械は,金属ローリングプロセスを実現するための機器である. 主要機器,補助機器を含むローリング生産の全プロセスを完了する機器を指します.,しかし,いわゆるローリング機械は,しばしば主要機器としてのみ言及されています.作業フレームはロールで構成されています.ロールベアリングローリングマシーンガイド,ラック,レールシート,ローリング調整装置,トップローリングバランス配置装置,ローリング交換装置.
プロセスの流れ
Steel scrap - medium frequency smelting - continuous casting - rough rolling (three-roll shuttle rolling) - hydraulic cutting head - pneumatic tail cutting - continuous rolling unit - cooling - cut to length - collection and packaging - inspection - listing - storage
1溶けた状態に熱された液体鋼は,鋼の小鉢に積まれ,クレーン (ブリッジクレーン) によって連続鋳造機の上部に持ち上げられます.
2液体鋼は,連続鋳造の製造のために連続鋳造機に注入されます.連続型鋳造機の下部から連続型鋳造のビレットを引き出します;
3. 連続鋳造ビレットを長さにカットし,トンネル浸泡炉に送るために飛ぶシールを使用;
4. 連続鋳造ビレットは,連続鋳造ビレットの温度が均一で恒常であることを確保するために,トンネル浸泡炉でゆっくりと進みます. (注:トンネル浸し炉の長さは通常100~200mです250mまで)
5. 連続鋳造ビレットは,トンネル浸し炉の反対端から出出し,その後,ローリングのために熱ローリングマシンに入ります.
6ローリング後,鋼は,ラミナル冷却のための水冷却部分に入ります.
7ローラー冷却後,鋼はローリングのためにローラーに入ります.
8ロール形に巻き込まれた鋼はクレーンで完成品倉庫に輸送され,保管されます.
連続鋳造 直接ローリング (CCDR)液体鋼を連続鋳造機に注ぎ込み,その後冷却せずに,ビレット (連続鋳造ビレット) を鋳造する,鋼のローリングプロセスである.焼却炉で一定期間放置した後にこのプロセスでは,鋳造とロールの2つのプロセスが微妙に組み合わせられます.伝統的な方法と比較して,最初にビレットを鋳造し,加熱炉で加熱する, ローリングプロセスは単純化され, 労働条件は改善され, 金属の出力は増加します. それはエネルギーを節約し,連続鋳造の品質を向上します.機械化と自動化の利点を促進します.
連続鋳造機械の概要
高温溶融鋼を一定の切断形状と一定のサイズ仕様を持つプレフォームに連続鋳造する過程は,連続鋳造鋼と呼ばれます.この プロセス を 完了 する ため に 必要 な 設備 は,連続 鋳造 工場 と 呼ばれ ます鉄鋼鋳造装置の電気液圧統合,連続鋳造機の主要機器,切断エリア機器,スピンドルと補助装置の集合は,連続鋳造鋼の核心部分です.連続鋳造機と呼ばれる.
連続鋳造機の組成
主要部品: 主要機器の組み合わせ: 振動テーブル,結晶化器,緊張レベル,柔軟 (硬い) スピンドル棒牽引,ランプ,補助トランスミッショントラック,プッシュ鋼の貯蔵,シメンス 周波数変換電子制御設計は合理的で,投資は小さく,効果は迅速で,建材とワークショップの面積は節約されます.小規模・中規模の鋼鉄工場の理想的な補助装置です.
連続弧型鋳造機は,緊張を分散させるため,多ロールトランスミッションを採用し,連続直線化も採用しています.表面とビレットの2相領域間の変形速度を最小限にするために. 緊張フレーム,ローラー,ベアリングシートは,すべて内部冷却の形態にあります.それはビレットの品質を改善し,機器の使用寿命を延長するのに有益です.連続鋳造機の結晶化鋼管は曲げられ,内壁は使用寿命を増やすためにハードクロムで処理されています液体鋼が結晶化器で皮質化された後,冷却水の1〜2段階で調節され,曲線に沿ってスプレー冷却されます.完全に固化した後,長さにそれを切る.
設計原則:
実践的な技術,先進的なプロセス,信頼性の高い機器,合理的な経済的な原則に基づいて,投資を節約し,建設期間を短縮するために,国内で成熟した信頼性の高いプロセス機器を完全に採用します..
可能な限り,プロセス・レイアウトと機器の選択において,可能な限り多くの品種と仕様を生産することができます.
品質を第一に原則として 製品品質が 関連国の基準に準拠しながら ユーザーの要求を満たすようにする.
あなたのメッセージを入れて下さい
| Shenzhen LuoX Electric Co., Ltd. |
| No.87の青年開拓者公園、北京 |
| 86-551-00000000 |
| domain-404883@furnacess.com |